
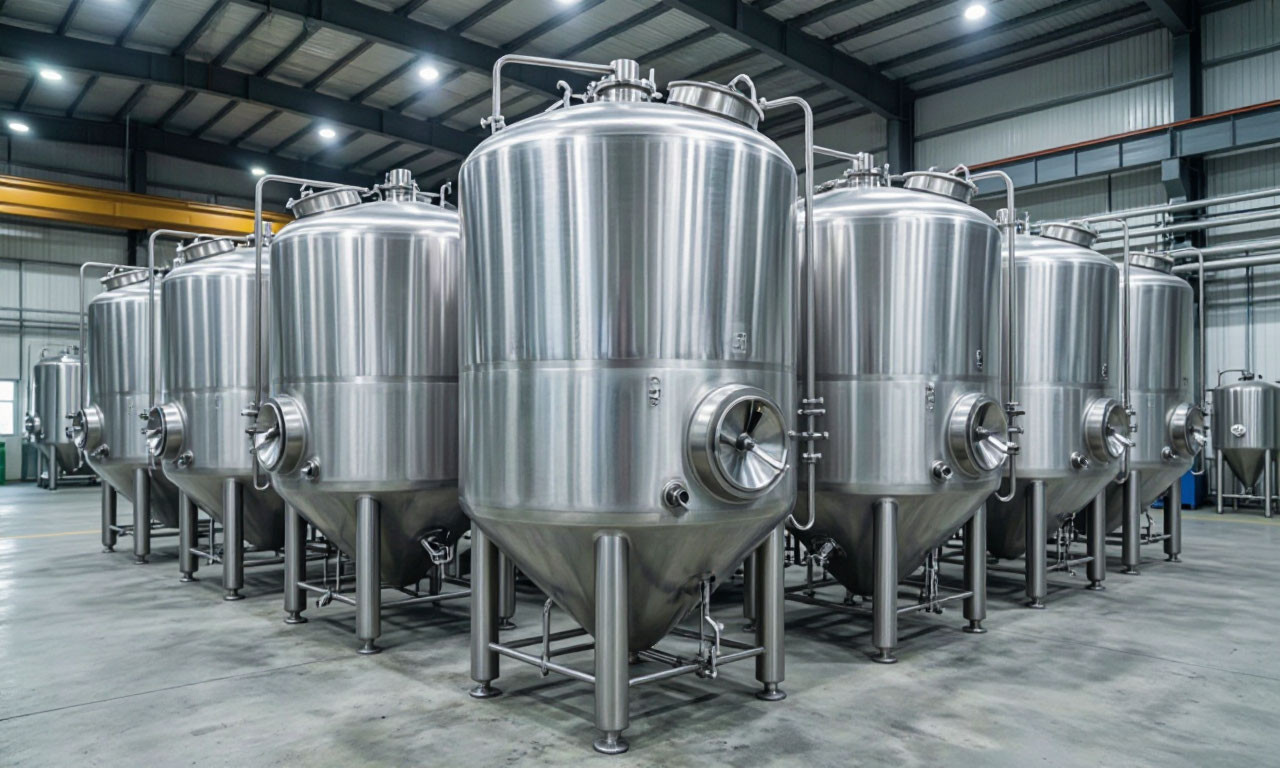
Пивоварение относится к категории пищевых производств, где качество конечного продукта напрямую определяется не только рецептурой и квалификацией технолога, но и техническим уровнем используемого оборудования. Каждая стадия технологического процесса от приёмки солода до розлива готового напитка предъявляет специфические требования к аппаратному оформлению. Ошибки на этапе подбора оборудования приводят к нестабильности вкусового профиля, потерям сырья и, что критичнее, к невозможности пройти процедуру оценки соответствия требованиям технических регламентов.
Параллельно с этим оборудование для производства пива регулируется комплексом нормативных документов, игнорирование которых делает эксплуатацию даже самого современного оборудования незаконной.
Технологическая цепочка и её аппаратурное обеспечение
Производство пива это последовательность взаимосвязанных процессов, каждый из которых реализуется на специализированном оборудовании. Нарушение последовательности или применение неподходящих агрегатов на любой стадии неизбежно отражается на органолептических характеристиках и физико-химических показателях готового продукта.
Первичный этап включает подготовку сырья. Солод, поступающий на производство, проходит очистку от посторонних включений и дробление. Для этих целей применяются солододробилки валковые или молотковые. Валковые дробилки обеспечивают более щадящий режим измельчения, сохраняя целостность оболочек зерна, что важно для последующей фильтрации затора.
Молотковые агрегаты дают более тонкий помол, но требуют тщательного контроля зазора, чтобы избежать излишнего истирания оболочек и получения мучнистой фракции, затрудняющей фильтрацию.
Следующая стадия затирание, то есть смешивание дроблёного солода с водой и проведение температурных пауз для ферментативного расщепления крахмала на сбраживаемые сахара. Заторный аппарат это ёмкость с мешалкой и рубашкой обогрева. Конструкция мешалки имеет принципиальное значение: она должна обеспечивать равномерное перемешивание без интенсивной аэрации, поскольку кислород на этой стадии способствует окислительным процессам, негативно влияющим на вкус будущего пива.
Современные заторные аппараты оснащаются программируемыми контроллерами, позволяющими задавать многоступенчатые температурные режимы с точностью до десятых долей градуса.
После завершения затирания сусло отделяется от дробины. Для этого используются фильтрационные аппараты различных конструкций от классических фильтр-чанов до более производительных мембранных прессов. Эффективность фильтрации определяет выход экстракта и, соответственно, экономические показатели производства. Фильтр-чан это ёмкость с перфорированным днищем и рыхлительным механизмом, тогда как мембранный пресс обеспечивает более полное извлечение экстракта за счёт механического отжима.
Кипячение сусла с хмелем проводится в сусловарочном аппарате. Этот этап выполняет несколько функций: стерилизацию сусла, изомеризацию альфа-кислот хмеля, коагуляцию белков и испарение избыточной влаги. Конструкция аппарата должна обеспечивать интенсивное кипение и эффективный отвод паров. Для крупных производств применяются системы с внешним кипятильником, позволяющие сократить время термической обработки и снизить тепловую нагрузку на сусло.
Осветление и охлаждение сусла осуществляется в вирпуле и теплообменнике. Вирпул использует эффект центробежной силы для отделения взвешенных частиц, образуя в центре ёмкости конус из белково-дубильных соединений. Пластинчатый теплообменник обеспечивает быстрое снижение температуры до значений, необходимых для внесения дрожжей. Скорость охлаждения критична: длительное пребывание сусла в диапазоне температур 30–50 градусов создаёт благоприятные условия для развития посторонней микрофлоры.
Брожение и созревание- критические точки контроля
Бродильное отделение является сердцем пивоваренного производства. Именно здесь формируются основные характеристики напитка, и именно здесь требования к оборудованию наиболее высоки.
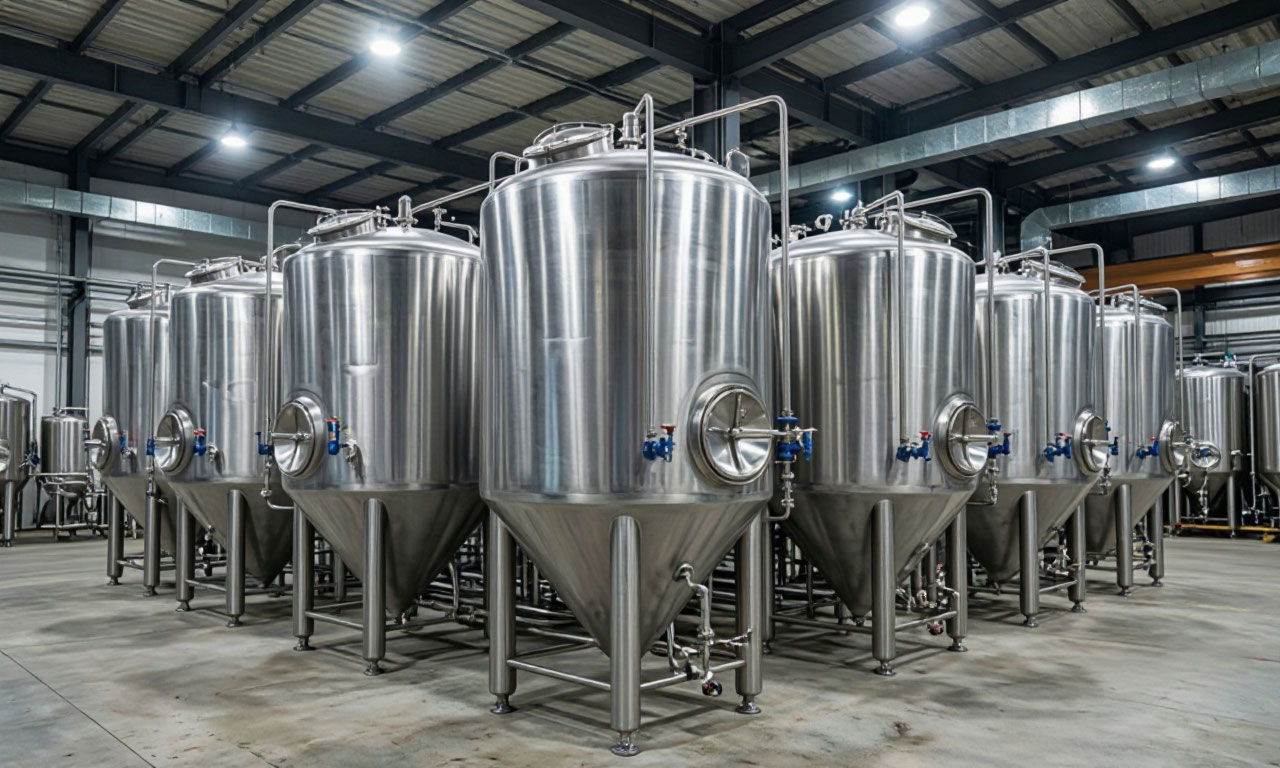
Танки для главного брожения изготавливаются из нержавеющей стали с тщательно отполированной внутренней поверхностью. Шероховатости и микротрещины становятся убежищем для микроорганизмов, которые невозможно удалить стандартной санитарной обработкой. Конусообразное днище современных цилиндроконических танков обеспечивает сбор дрожжевого осадка в узкой части, откуда он легко удаляется.
Система рубашек охлаждения позволяет поддерживать заданную температуру на протяжении всего процесса, компенсируя экзотермический характер брожения.
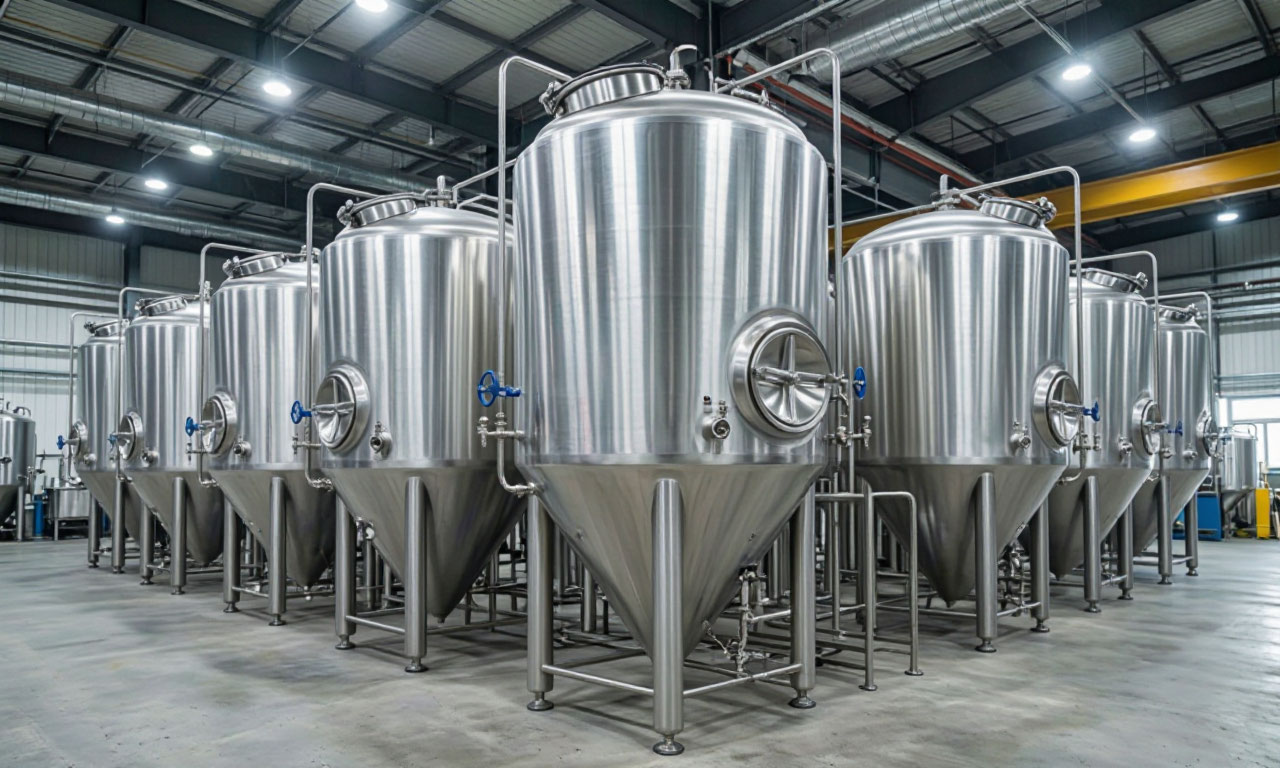
Танки для дображивания и созревания конструктивно схожи с бродильными, но отличаются увеличенным объёмом и более совершенной системой терморегуляции. На этой стадии происходит насыщение пива диоксидом углерода, формирование вкусового букета и осветление. Некоторые конструкции предусматривают возможность шпунтования создания избыточного давления для естественной карбонизации.
Особое внимание уделяется системе сбора и регенерации диоксида углерода. Углекислый газ, выделяющийся при брожении, может быть собран, очищен и повторно использован для карбонизации и розлива. Экономический эффект от такой системы существенен для производств любого масштаба, а экологический аспект делает её применение практически обязательным для современных пивоварен.
Фильтрация, стабилизация и подготовка к розливу
Готовое пиво перед розливом проходит стадию осветления и стабилизации. Фильтрационное оборудование представлено несколькими типами, выбор между которыми определяется целевыми характеристиками продукта и производственной программой.
Кизельгуровые фильтры традиционно используются для массовых сортов. В качестве фильтрующего материала применяется диатомит ископаемое сырьё, обеспечивающее высокую пропускную способность и тонкость очистки.
Мембранные фильтры с полимерными или керамическими элементами позволяют достичь стерильности без термической обработки, что особенно ценно для непастеризованных сортов. Однако мембранная фильтрация требует тщательного контроля перепада давления: превышение допустимых значений ведёт к разрыву мембраны и потере стерильности.
Стабилизация пива может проводиться несколькими способами. Пастеризация предполагает нагрев продукта до определённых температур, что обеспечивает микробиологическую стойкость, но неизбежно влияет на вкус. Холодная стерилизация через мембранную фильтрацию сохраняет органолептику, но требует идеальной чистоты всех коммуникаций после фильтра.
Внесение стабилизирующих добавок аскорбиновой кислоты, сульфитов допускается в пределах, установленных техническими регламентами, и не должно маскировать дефекты сырья или технологии.
Розлив пива осуществляется на автоматизированных линиях, включающих ополаскиватель тары, разливочный автомат, укупорочный механизм и этикетировочную станцию.
Для бутылочного розлива применяются изобарические разливочные автоматы, заполняющие бутылку под давлением, близким к давлению в танке. Это предотвращает вспенивание и потери диоксида углерода. Кеговый розлив предполагает предварительную санитарную обработку кегов и их заполнение через специальные фитинги. Линии розлива должны быть оснащены системами контроля уровня заполнения и герметичности укупорки, поскольку именно на этой стадии чаще всего возникают брак и потери готовой продукции.
Автоматизация и учёт? Требования законодательства
Современное пивоваренное оборудование не может рассматриваться в отрыве от систем автоматического контроля и учёта. Законодательство устанавливает прямые требования к оснащению производств средствами измерения объёма готовой продукции.
Организации, владеющие основным технологическим оборудованием для производства пива и пивных напитков, обязаны оснащать его автоматическими средствами измерения и учёта объёма готовой продукции. Схема оснащения таким оборудованием и коммуникациями представляется в федеральный орган по контролю и надзору при включении в соответствующий реестр или при внесении изменений в него.
Производственная мощность основного технологического оборудования имеет значение для определения необходимости дополнительных согласований: при превышении порога в сто тысяч декалитров в год организация обязана до ввода оборудования в эксплуатацию подать заявление о внесении изменений в реестр с приложением сертификатов соответствия и расчёта мощности.
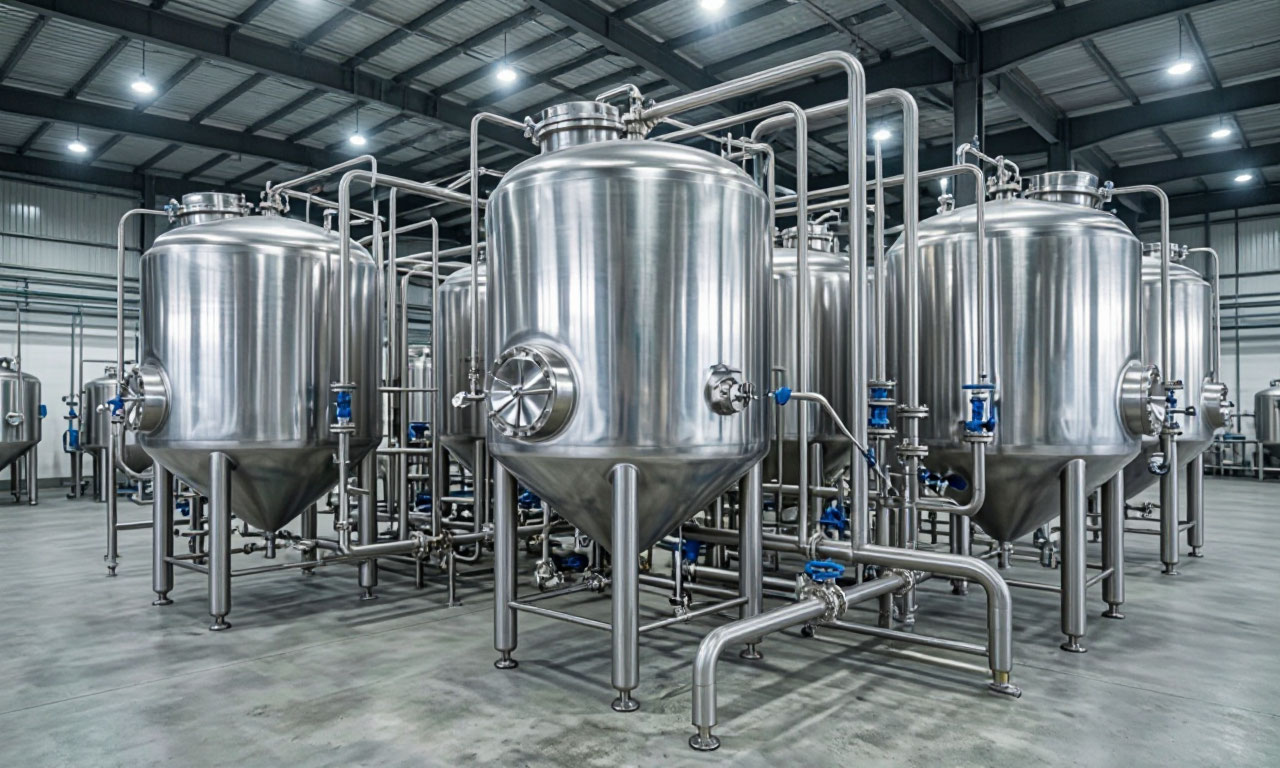
Автоматизированные системы управления технологическим процессом позволяют не только соблюдать нормативные требования, но и оптимизировать расход сырья, энергии и воды. Современные АСУТП интегрируют данные с датчиков температуры, давления, плотности и расхода, формируя полную картину производственного цикла. Накопление исторических данных даёт возможность выявлять отклонения на ранних стадиях и корректировать параметры до того, как они приведут к порче продукта.
Нормативная база- технические регламенты и стандарты
Производство пива в странах Евразийского экономического союза регулируется комплексом технических регламентов, определяющих обязательные требования безопасности. Ключевым документом в этой сфере выступает технический регламент ЕАЭС 047/2018 "О безопасности алкогольной продукции", вступающий в полную силу с 1 июля 2026 года. До этой даты оценка соответствия проводится по ТР ТС 021/2011 "О безопасности пищевой продукции" и ТР ТС 022/2011 "Пищевая продукция в части её маркировки".
Перечень стандартов, содержащих правила и методы исследований, необходимые для применения и исполнения требований технического регламента, включает целый ряд документов. ГОСТ 31711-2012 "Пиво. Общие технические условия" устанавливает классификацию, органолептические и физико-химические показатели, требования к сырью и маркировке.
ГОСТ 31495-2012 распространяется на специальное пиво категорию, введённую техническим регламентом и предполагающую использование не менее восьмидесяти процентов пива в качестве основы. Для пшеничного пива установлено требование о содержании пшеничного солода не менее пятидесяти процентов от совокупной массы сырья.
Стандарты распространяются не только на готовую продукцию, но и на сырьё. Ячмень для пивоварения подлежит контролю по показателям влажности, крупности, содержания сорной и зерновой примеси, заражённости вредителями хлебных запасов, массовой доли белка. Микробиологические показатели безопасности включают контроль бактерий группы кишечной палочки, патогенных микроорганизмов, в том числе сальмонелл.
Для токсикологических показателей установлены нормативы по содержанию дезоксиниваленола, зеараленона, афлатоксина B1, охратоксина A.
Введение ТР ЕАЭС 047/2018 вносит изменения в регулирование сырьевой базы. Регламент допускает частичную замену до половины пивоваренного солода зерном или продуктами его переработки, а также использование до пяти процентов сахаросодержащих продуктов от массы солода и зернопродуктов.
Перечень разрешённых пищевых добавок ограничен и включает сахарный колер, кармин, каротин, этилендиаминтетраацетат, полидиметилсилоксан, поливинилпирролидон, сульфаты и гидросульфиты калия, натрия, кальция. Применение ароматизаторов и этилового спирта в производстве пива не допускается.
Сводная таблица нормативных документов
| Документ | Область регулирования | Основные требования | Этап производства | Ответственный участок |
|---|---|---|---|---|
| ТР ЕАЭС 047/2018 | Безопасность алкогольной продукции | Ограничение сырья и добавок | Весь цикл | Технолог, лаборатория |
| ГОСТ 31711-2012 | Пиво. Общие технические условия | Показатели качества и маркировка | Готовая продукция | ОТК, лаборатория |
| ГОСТ 31495-2012 | Специальное пиво | Доля пива не менее 80 процентов | Рецептура | Технолог |
| СанПиН 3.3686-21 | Профилактика инфекционных болезней | Дезинфекция, микробиология | Санитарная обработка | Служба качества |
| СП 2.1.3678-20 | Эксплуатация помещений и оборудования | Условия деятельности, водоснабжение | Производственные цеха | Главный инженер |
| СанПиН 1.2.3685-21 | Гигиенические нормативы среды обитания | Качество воды, факторы среды | Водоподготовка | Лаборатория |
Санитарно-эпидемиологические требования к производству
Санитарные правила для пивоваренных производств охватывают широкий спектр аспектов от организации территории и помещений до требований к персоналу и производственному контролю. Соблюдение этих требований является обязательным условием для получения санитарно-эпидемиологического заключения и последующего производства.
Основополагающим документом в области обеспечения санитарно-эпидемиологического благополучия выступает СанПиН 3.3686-21, устанавливающий требования по профилактике инфекционных болезней. Для пивоваренного производства особое значение имеют разделы, касающиеся организации дезинфекционных мероприятий, контроля за микробиологическими показателями и предотвращения контаминации продукции. Санитарные правила СП 2.1.3678-20 регламентируют эксплуатацию помещений, зданий, сооружений и оборудования, а также условия деятельности хозяйствующих субъектов.
Эти требования охватывают как производственные цеха, так и складские помещения, транспорт и системы водоснабжения.
Гигиенические нормативы и требования к обеспечению безопасности факторов среды обитания установлены СанПиН 1.2.3685-21. Для пивоваренного производства критическое значение имеют нормативы качества воды, используемой в технологическом процессе. Вода должна соответствовать требованиям безопасности по микробиологическим, химическим и органолептическим показателям.
Отбор проб воды для микробиологического анализа проводится в соответствии с ГОСТ 31942-2012, устанавливающим методы отбора и консервации образцов.
Производственный контроль на пивоваренном предприятии организуется в соответствии с СП 1.1.1058-01. Программа производственного контроля должна включать лабораторные исследования готовой продукции, сырья, воды, смывов с оборудования и инвентаря, а также контроль параметров микроклимата и освещённости в производственных помещениях. Методические указания МУК 4.3.2756-10 устанавливают правила измерения и оценки микроклимата, а ГОСТ 24940-2016 определяет методы измерения освещённости.
Система управления качеством на основе принципов ХАССП, регламентированная ГОСТ Р 51705.1-2001, рассматривается как неотъемлемый элемент современного пищевого производства. Для пивоварен это означает идентификацию критических контрольных точек на всех стадиях технологического процесса, установление критических пределов и разработку корректирующих действий. Наиболее значимые критические точки обычно локализуются на этапах охлаждения сусла, внесения дрожжей, фильтрации и розлива.
Санитарные требования к срокам годности и условиям хранения пищевых продуктов установлены СанПиН 2.3.2.1324-03. Для пива эти требования конкретизируются в технической документации производителя с учётом способа обработки пастеризации, фильтрации, обеспложивания. Непастеризованное нефильтрованное пиво имеет наименьшие сроки годности и наиболее жёсткие требования к температурному режиму хранения.
Основные санитарные зоны и мероприятия
- Зона приёмки сырья контроль влажности, заражённости вредителями, микробиологических показателей зернопродуктов.
- Варочный цех обеспечение эффективной мойки и дезинфекции заторных и сусловарочных аппаратов, контроль качества воды.
- Бродильное отделение поддержание чистоты танков, контроль микробиоты дрожжей, стерильность воздушных фильтров.
- Фильтрационное отделение контроль перепада давления на мембранах, замена фильтрующих элементов по регламенту.
- Линия розлива санитарная обработка тары, контроль герметичности укупорки, стерильность оборудования.
- Складское хозяйство соблюдение температурных режимов, товарное соседство, ротация партий.
Технологическая инструкция как связующее звено между оборудованием и нормативной базой
Технологическая инструкция это документ, в котором требования стандартов и технических регламентов трансформируются в конкретные параметры производственного процесса. Именно ТИ определяет, какое оборудование задействуется на каждой стадии, какие режимы обработки применяются и какие контрольные точки подлежат мониторингу.
Разработка технологической инструкции начинается с выбора стиля и определения целевых характеристик напитка. Фиксируются экстрактивность начального сусла, объёмная доля спирта, горечь в единицах IBU, цвет в единицах EBC, конечная плотность и степень сбраживания. Эти параметры затем проходят через всю цепочку документации от рецептуры до декларации о соответствии.
Рецептура включает перечень сырья с указанием источников и характеристик каждого компонента. Для солода указываются тип, производитель, цветность, экстрактивность. Для хмеля сорт, форма поставки, содержание альфа-кислот, график внесения. Для дрожжей штамм, температура и продолжительность брожения, ожидаемая степень сбраживания.
Нормы расхода сырья рассчитываются на единицу готовой продукции с учётом реальных потерь на всех стадиях при кипячении, охлаждении, брожении, фильтрации. Практика показывает, что занижение норм потерь при проектировании рецептуры приводит к систематическому несоответствию фактического выхода готовой продукции учётным данным, что создаёт проблемы при списании сырья и контроле остатков.
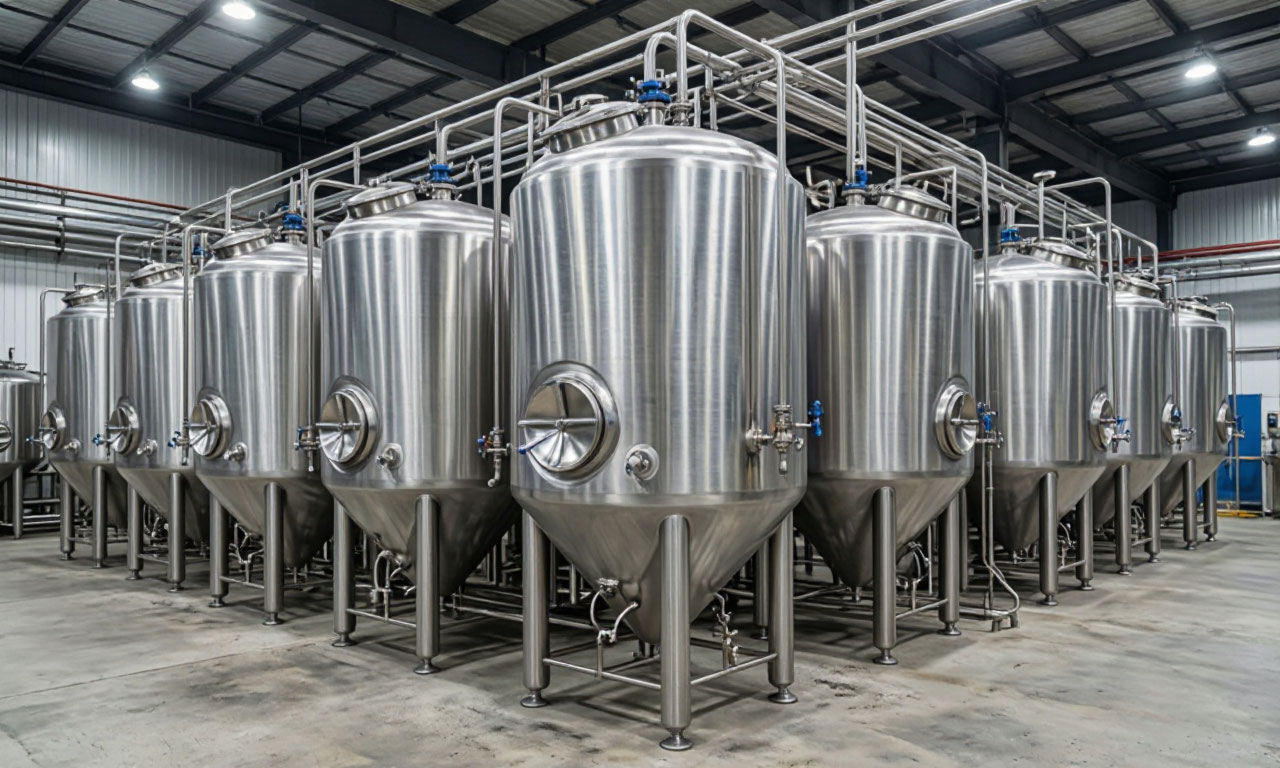
Описание технологического процесса в ТИ разбивается на стадии, соответствующие аппаратурному оформлению производства. Каждая стадия включает перечень оборудования, параметры режима, точки контроля и допустимые отклонения. Для затирания указываются температурные паузы и их продолжительность, для кипячения интенсивность и время, для брожения температурный график и динамика плотности.
Чем детальнее проработана технологическая инструкция, тем проще интегрировать в неё системы автоматического управления и тем меньше вероятность отклонений, связанных с человеческим фактором.
Практические аспекты выбора и эксплуатации оборудования
Подбор оборудования для пивоварни начинается с определения производственной программы. Объём выпуска, ассортимент, соотношение сортов с разными сроками созревания эти факторы определяют требуемые мощности каждого участка. Ошибка в расчёте на любом этапе приводит к образованию "узких мест": например, недостаточная мощность холодильного оборудования вынуждает увеличивать время охлаждения сусла, что повышает риск микробиологической порчи.
Материалы, контактирующие с продуктом, должны обладать коррозионной стойкостью и не выделять в пиво посторонних веществ. Нержавеющая сталь марок AISI 304 и AISI 316 является стандартом для пивоваренного оборудования. Сталь AISI 316 предпочтительна для участков, где возможен контакт с агрессивными средами например, при кислотной мойке. Внутренние поверхности должны иметь шероховатость не выше определённых значений, чтобы обеспечить эффективную очистку и дезинфекцию.
Сварные швы подлежат зачистке и полировке; наличие непроваров, пор и трещин недопустимо, поскольку они становятся очагами накопления микроорганизмов.
Системы CIP-мойки (clean-in-place) позволяют проводить санитарную обработку оборудования без его разборки. Циркуляция моющих растворов через форсунки обеспечивает механическое воздействие на загрязнения, а температурный режим и концентрация реагентов завершают процесс. Эффективность CIP-мойки зависит от правильного расположения форсунок, обеспечивающего покрытие всех внутренних поверхностей, и от контроля параметров растворов концентрации щёлочи и кислоты, температуры, времени циркуляции.
Контрольно-измерительные приборы подлежат регулярной поверке. Термометры, манометры, расходомеры, плотномеры все средства измерений, влияющие на качество продукции или участвующие в коммерческом учёте, должны иметь действующие свидетельства о поверке. Автоматические средства измерения и учёта объёма готовой продукции включаются в схему оснащения, представляемую в контролирующие органы.
Энергоэффективность оборудования становится всё более значимым фактором при выборе. Рекуперация тепла от кипячения сусла, использование вторичных энергоресурсов для подогрева воды, оптимизация работы холодильных систем эти решения не только снижают эксплуатационные расходы, но и уменьшают углеродный след производства. Современные сусловарочные аппараты с внутренним или внешним кипятильником позволяют сократить расход пара на двадцать-тридцать процентов по сравнению с традиционными конструкциями.
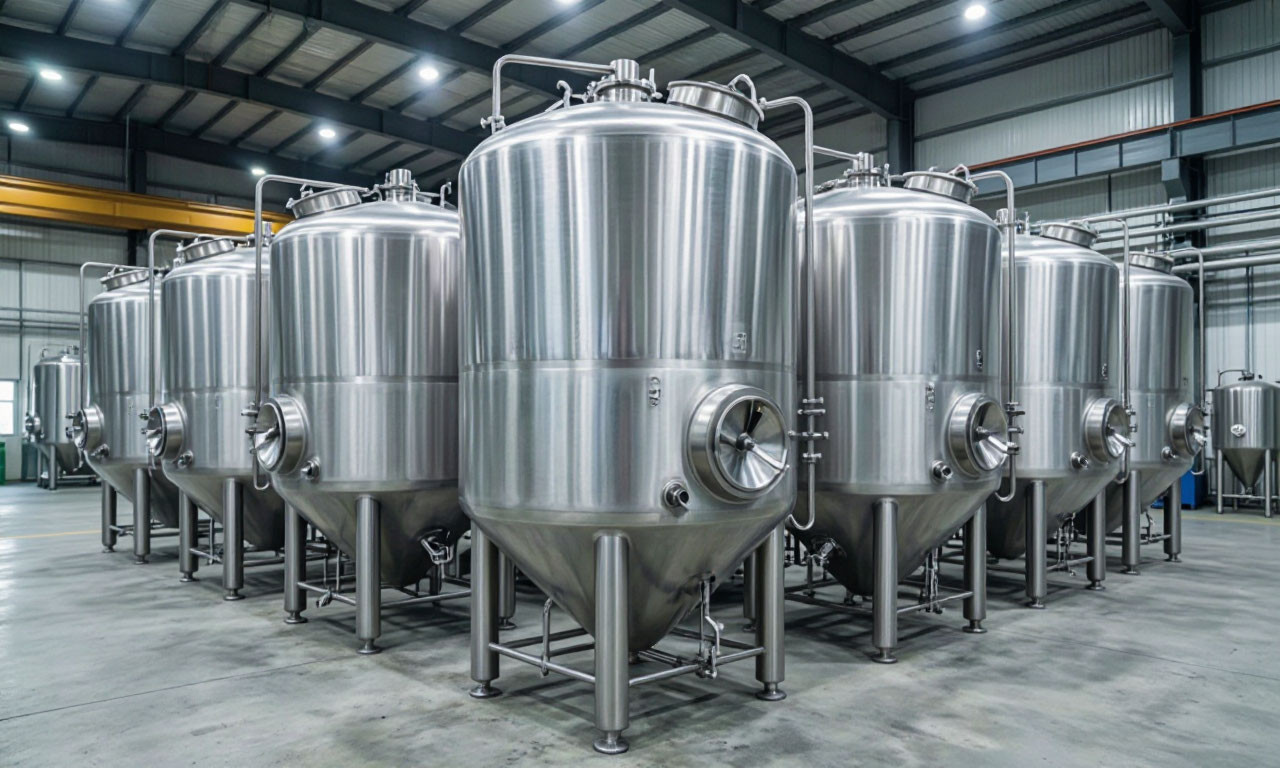
Оборудование для производства пива это сложный комплекс, функционирование которого определяется не только техническими характеристиками отдельных агрегатов, но и их совместимостью, соответствием нормативным требованиям и правильной эксплуатацией. Каждая стадия технологического процесса от дробления солода до розлива предъявляет специфические требования к материалам, конструкции и системам контроля.
Соблюдение этих требований является необходимым условием для выпуска продукции, соответствующей стандартам и техническим регламентам.
Нормативная база, регулирующая пивоваренное производство, постоянно развивается. Введение в действие ТР ЕАЭС 047/2018 меняет требования к сырьевой базе и ассортименту пивоваренной продукции. Обновление стандартов, ужесточение санитарных норм, совершенствование систем учёта все эти процессы требуют от производителей постоянного мониторинга изменений и своевременной адаптации производственных процессов.
Технологическая инструкция выступает инструментом, который позволяет связать требования нормативных документов с конкретными параметрами работы оборудования и обеспечить стабильное качество готовой продукции.
Об авторе
